
CNC makinelerinin hassasiyeti ne kadardır?
CNC makineleri için tek bir hassasiyet değeri yoktur. Sonuç; tezgâhın modeline, ölçülen özelliğe, parça boyutuna ve işleme koşullarına bağlıdır. CNC teknolojisi hareketleri programla kontrol eder, ancak parçanın tolerans içinde çıkması bütün üretim sürecinin doğru kurulmasını gerektirir. CNC makinelerinin çalışma prensibini değerlendirirken eksen konumlandırma performansı ile bitmiş parçanın ölçüsünü ayrı düşünmek gerekir.
1. Mikrometre ve tolerans nasıl okunur?
1 µm = 0,001 mm olduğundan 0,01 mm, 10 µm eder. İnç dönüşümünde ise 0,001 inç = 25,4 µm ve 0,0001 inç = 2,54 µm olur. On binde bir inç, mikrometrenin altında bir değer değildir. Ondalık basamakları doğru okumak, katalogdaki iddiayı değerlendirmek için ilk adımdır.
Örneğin çizimde 50,000 ±0,010 mm yazıyorsa boyut sınırları 49,990 mm ile 50,010 mm arasındadır. Burada izin verilen sapma her yönde 10 µm, toplam tolerans aralığı ise 20 µm'dir. Tolerans, tasarımın kabul sınırıdır; tezgâhın kendiliğinden ulaşacağı bir sonuç değildir.
2. Doğruluk, tekrarlanabilirlik ve çözünürlük
Konumlandırma doğruluğu, eksenin komut verilen konuma ne kadar yakın ulaştığıyla ilgilidir. Tekrarlanabilirlik ise tanımlanmış koşullarda aynı konuma yeniden gidildiğinde sonuçların birbirine yakınlığıdır. Bir eksen aynı noktaya çok düzenli dönebilir, fakat bu nokta hedef konumdan kaymış olabilir.
Çözünürlük, kontrol veya ölçüm sisteminin ayırt edebildiği küçük değişimlerle ilgilidir. CNC kontrol sisteminin ekranda 0,001 mm göstermesi, parçanın ±0,001 mm toleransla işlendiğini kanıtlamaz. Ekrandaki basamak sayısı ile gerçek işleme hatası farklı konulardır.
Açıklayıcı örnek: hedef boyut 50,000 mm iken üç parça 50,019; 50,020 ve 50,021 mm ölçülsün. Sonuçlar yalnızca 2 µm'lik bir aralıkta toplanır, ancak hedefin yaklaşık 20 µm üzerindedir. Önceki ±0,010 mm toleransına göre üçü de boyut sınırının dışındadır. Sonuçların birbirine yakın olması, hedef ölçüye yakın olduklarını göstermez. Bu üç ölçüm, resmi bir tekrarlanabilirlik testi yerine geçmez.
3. Bir CNC'den ne kadar hassasiyet beklenebilir?
Bazı hassas işleme merkezleri için üreticiler mikrometre düzeyinde konumlandırma ve tekrarlanabilirlik performansı bildirir. Örneğin Makino F5 Pro 6 tanıtımında bu düzeyde performans belirtilir. Bu, belirli bir modelin eksen performansına ilişkin üretici açıklamasıdır; her geometri, malzeme ve bağlama için aynı parça toleransını garanti etmez.
Bir katalog değerinin anlamı; test yöntemi, eksen hareket mesafesi, ölçüm yönü, sıcaklık ve tezgâhın çalışma durumuyla birlikte değerlendirilir. Havacılık, medikal veya kalıp üretimi gibi alanlarda gerekli toleransı sektörün adı değil, parçanın çizimi ve işlevi belirler. “CNC ile üretildi” ifadesi, tek başına bir ölçü garantisi değildir.
4. Geri besleme ve mekanik yapı
Servo kontrol ve servo motorlar, eksenlerin komut verilen hareketi izlemesine yardımcı olur. Lineer enkoder eksenin doğrusal konumunu ölçebilir; mutlak enkoder ise konum bilgisini mutlak bir kodla sağlar. Enkoderin çözünürlüğü, bütün tezgâhın doğruluğuyla aynı değildir.
Vidalı mil, yatak, kızak, kaplin ve gövde geometrisindeki hatalar sonuca yansıyabilir. Yön değişimindeki boşluk, eksenlerin diklik hatası ve takımın yük altında esnemesi ayrı etkiler oluşturur. Geri beslemenin nereden alındığı ve mekanik yapının durumu en az kontrol sistemindeki sayı kadar önemlidir.
5. İşleme sırasında doğruluğu neler değiştirir?
İş parçasının malzemesi, bağlama kuvveti ve parçanın şekli ölçüyü etkiler. İnce duvarlı bir parça mengenede şekil değiştirebilir ve söküldüğünde farklı bir boyut gösterebilir. Kullanılan kesici takımın aşınması, salgısı ve dışarıda kalan uzunluğu da gerçek kesme konumunu değiştirebilir.
Devir ve ilerleme ayarları kesme kuvvetini ve ısı oluşumunu etkiler. Karmaşık geometrilerde takımın malzemeye temas miktarı yol boyunca değişebilir. CNC programında kullanılan takım telafileri ve CAM takım yolu toleransı da kontrol edilmelidir. Kusursuz bir koordinat komutu, yük altındaki takımın kusursuz konumda kaldığı anlamına gelmez.
Yüzey pürüzlülüğü ile boyutsal doğruluk ayrı özelliklerdir. Örneğin Ra = 0,8 µm bir yüzey pürüzlülüğü bilgisidir; parçanın ±0,8 µm boyut toleransıyla üretildiğini söylemez. Kalite kontrolünde boyut, şekil, konum ve yüzey gereksinimleri çizime göre ayrı ayrı değerlendirilir.
6. Sıcaklık neden mikrometreleri değiştirir?
Boyutsal ölçümde standart referans sıcaklığı 20 °C olarak kullanılır. Tezgâh, takım ve parçanın farklı sıcaklıklarda olması sapma oluşturabilir. Sıcaklık sensörleri bu durumun izlenmesine yardımcı olabilir. Isınma prosedürü ve sıcaklık kompanzasyonu, uygun koşullarda hatayı azaltır; bütün hataları ortadan kaldırmaz.
Isıl genleşme örneği: 100 mm uzunluk ve 11,5 × 10⁻⁶/°C genleşme katsayısı varsayılsın. Sıcaklık 5 °C yükselirse ΔL = α × L × ΔT hesabıyla boy yaklaşık 0,00575 mm, yani 5,75 µm artar. Gerçek katsayı malzeme ve alaşıma bağlıdır.
7. Kalibrasyon ve bakım nasıl değerlendirilir?
ISO 230-2, CNC tezgâhlarının doğrusal ve döner eksenlerinde konumlandırma doğruluğu ve tekrarlanabilirliğinin test edilmesine yönelik yöntemleri tanımlar. Belirlenmiş konumlarda yapılan tekrarlı ölçümler, tezgâh performansını değerlendirmeye yardımcı olur. Eksen test raporu ile işlenen parçanın ölçüm raporu farklı kanıtlardır.
CNC bakımında yağlama, kızaklar, yataklar, vidalı miller ve ölçüm sistemleri takip edilir. Kalibrasyon mevcut sapmaları ortaya koyar; ayar veya kompanzasyon bunları azaltmak için uygulanan ayrı işlemlerdir. Aşınmış bir mekanik sistemi yalnızca yazılım değeri değiştirerek düzeltmek her durumda mümkün değildir.
8. Parça üzerindeki sonuç nasıl doğrulanır?
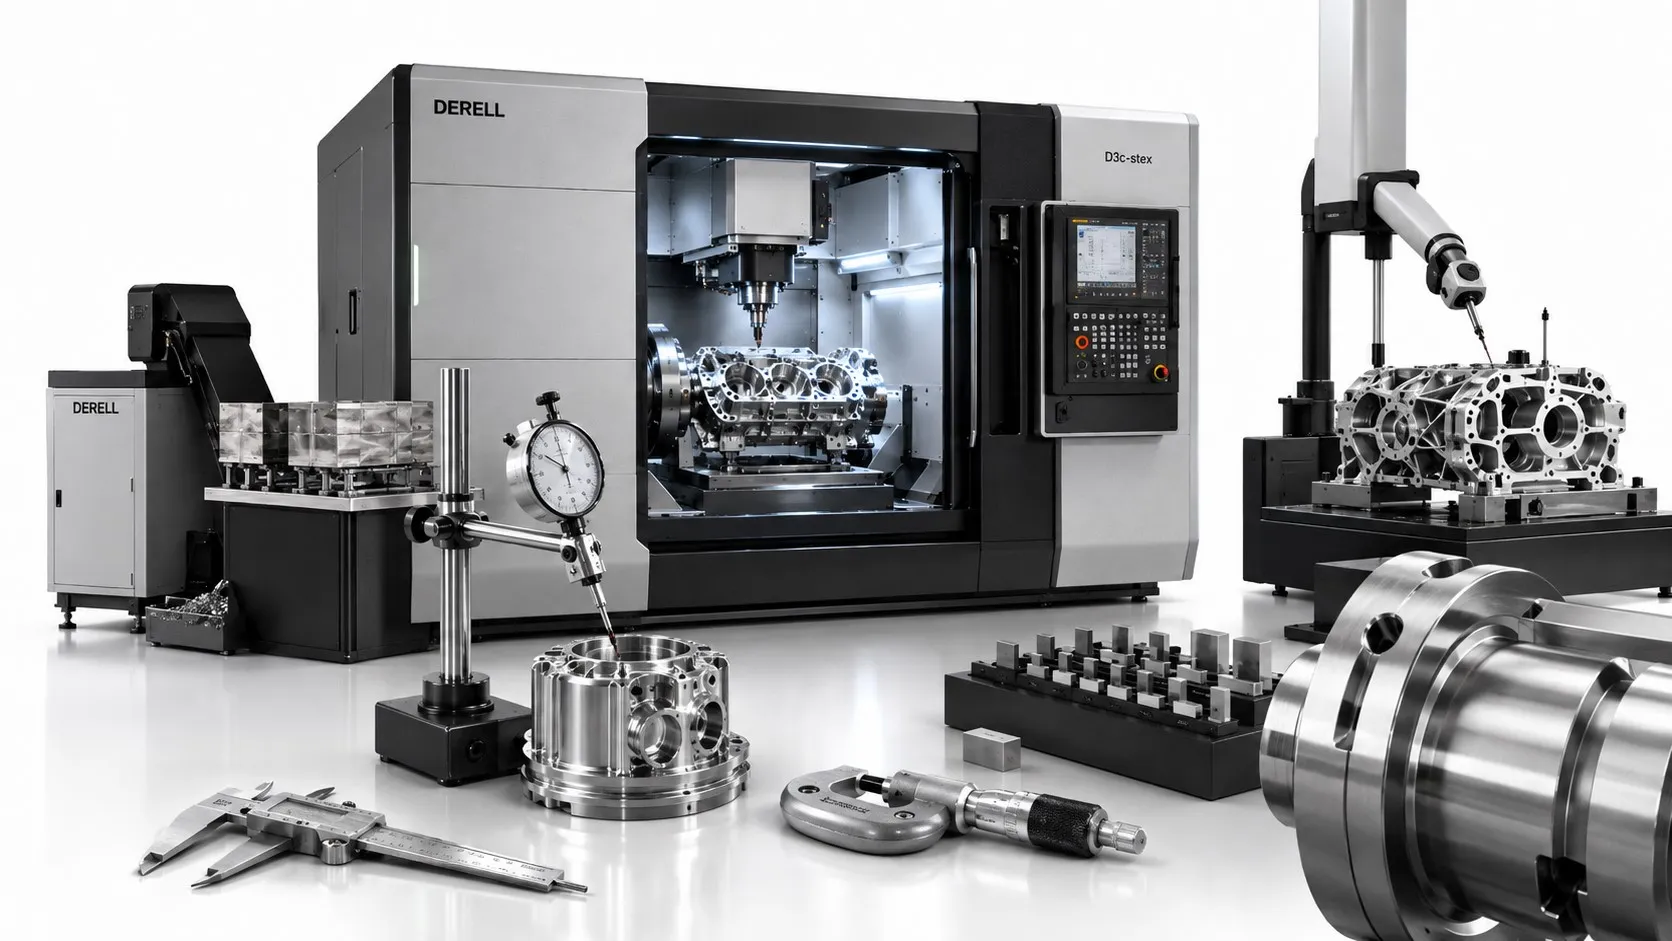
Prototip üretiminde ilk parça; uygun mikrometre, komparatör, mastar veya koordinat ölçüm cihazıyla, ölçülen özelliğe uygun şekilde kontrol edilir. Ölçüm cihazının kalibrasyonu ve ölçüm belirsizliği de hesaba katılır. Tolerans sınırına çok yakın bir sonucu, ölçüm belirsizliğini yok sayarak değerlendirmek doğru değildir.
Seri üretimde yalnızca ilk parçanın uygun olması yeterli değildir. Takım aşınması, ısınma ve yeniden bağlama etkileri izlenir. CNC otomasyonu ölçüm döngülerini destekleyebilir; PLC yardımcı ekipmanları koordine edebilir ve IIoT sistemleri üretim verilerini kaydedebilir. Veri toplamak, ölçümün doğruluğunu kendiliğinden sağlamaz.
Üretim sürecini optimize ederken gereksiz yere bütün ölçülere çok dar tolerans vermek yerine işlevin gerektirdiği sınırlar belirlenir. Daha dar toleranslar, CNC üretim maliyetlerini işleme süresi, ortam kontrolü ve ölçüm ihtiyacı üzerinden artırabilir. Doğru değerlendirme, belirli parçanın gerekli toleransı tekrarlı üretimde sağlayıp sağlayamadığına dayanır.