
CNC makinelerinin güvenlik önlemleri nelerdir?
Selamlar, CNC makineleri programla yönetilse de güvenli çalışma kendiliğinden oluşmaz. Dönen takımlar, hareketli eksenler, fırlayan parçalar ve depolanmış enerji ciddi yaralanmalara neden olabilir. CNC makinelerinin çalışma prensibini öğrenmek ilk adımdır; güvenlik, doğru kurulum ve düzenli uygulanan prosedürlerle sağlanır. Otomatik çevrim, operatörün sorumluluğunu ortadan kaldırmaz.
Eğitim ve işe başlamadan önce hazırlık
Operatör, kullandığı CNC kontrol sistemini, çalışma modlarını ve yetkisinin sınırlarını bilmelidir. CNC programlama dilleri hakkında bilgi sahibi olmak önemlidir; ancak program okuyabilmek tek başına makineyi kullanma yeterliliği değildir. Eğitim; takım değiştirme, parça bağlama, alarm değerlendirme ve güvenli durdurmayı da kapsamalıdır. Yalnızca eğitimli ve yetkilendirilmiş kişiler makineyi çalıştırmalıdır.
Yeni bir işte, özellikle CNC ile prototipleme sırasında, makineye özgü kontrol adımları uygulanmalıdır. İşe başlamadan çevredeki kişilere bilgi verilmeli, çalışma alanı aydınlatılmalı ve geçiş yolları açık tutulmalıdır. Vardiya değişiminde yarım kalan işlem ve bilinen arızalar açıkça aktarılmalıdır.
Koruyucu kapılar ve güvenli çalışma alanı
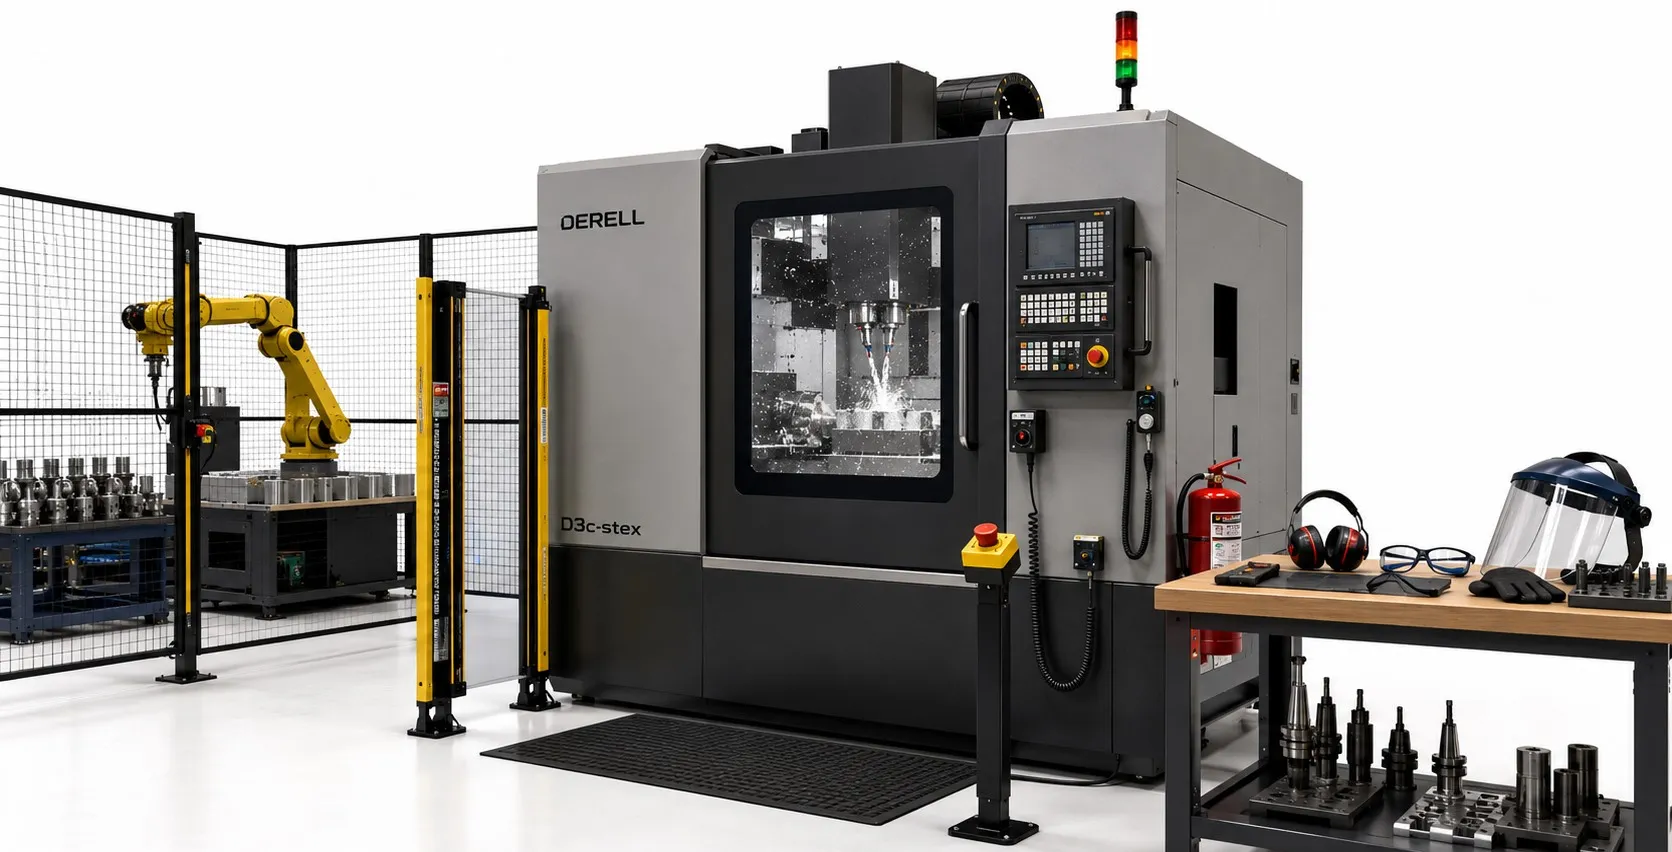
Makine muhafazası, kapı kilitleri ve hareketli bölümlerin koruyucuları hasarsız olmalıdır. Normal işleme sırasında tehlikeli bölgeye erişim önlenmelidir. Kapı emniyet anahtarını devre dışı bırakmak kabul edilebilir bir çözüm değildir. Ayar sırasında açık kapıyla hareket gerekiyorsa yalnızca üreticinin bu amaç için tasarladığı mod ve koruma düzeni kullanılmalıdır. Koruyucu eksikliği, üretimi hızlandırmak için ertelenecek bir arıza değildir.
Tezgâhın çevresindeki yağ, soğutma sıvısı ve talaş birikimi kayma ya da takılma riski oluşturur. Kumandalara ve acil durdurma noktalarına erişim açık kalmalıdır. Makine çalışırken el, ölçüm aleti veya temizlik aracı tehlikeli bölgeye sokulmamalıdır.
İş parçası, takım ve hız ayarları
Parça bağlama yöntemi; parçanın şekline, kesme kuvvetlerine ve işleme yönüne uygun seçilmelidir. Kesici takımlar, takım tutucular ve bağlama elemanları üreticilerinin sınırları içinde kullanılmalıdır. İşlenecek malzeme değiştiğinde aynı ayarların güvenli kalacağı varsayılmamalıdır. Gevşek bir parça veya yanlış takılmış takım, fırlama tehlikesi oluşturur.
CNC devir ve ilerleme ayarları yalnızca çevrim süresine göre belirlenmez. Takım çapı, tutucu sınırı, parça bağlama ve malzeme birlikte değerlendirilmelidir. Anahtarlar ve kurulumda kullanılan yardımcı araçlar çevrimden önce kaldırılmalıdır. Daha yüksek devir, her koşulda daha iyi ya da daha güvenli işleme anlamına gelmez.
Yeni programın kontrolü ve ilk çevrim
Karmaşık geometrilerin işlenmesi öncesinde takım yolları, iş parçası sıfırı, takım boyları ve bağlama elemanlarının konumu kontrol edilmelidir. Grafik simülasyon veya dijital ikiz olası çarpışmaları fark etmeye yardımcı olabilir. Simülasyon, gerçek parçanın doğru bağlandığını veya ofsetlerin doğru girildiğini kanıtlamaz. İlk çevrim, üreticinin tarif ettiği program doğrulama yöntemiyle yürütülmelidir; program değişikliği sonrasında önceki kontrolün hâlâ yeterli olduğu varsayılmamalıdır.
Gözlük, iş kıyafeti ve eldiven kullanımı
İşe uygun göz koruması kullanılmalı; gürültü değerlendirmesine göre işitme koruması, düşme ve ezilme riskine göre koruyucu ayakkabı seçilmelidir. Uzun saçlar toplanmalı, takılar çıkarılmalı ve bol kıyafetler önlenmelidir. Eldivenler dönen ayna, mil veya takıma kapılabilir. Keskin parça ve takım taşımada uygun eldiven kullanılabilir; ancak hareket ve beklenmedik çalışma tehlikesi kontrol altında olmalıdır. Sadece ekranda “durdu” yazması, elinizi makine içine sokmak için yeterli değildir.
Normal durdurma ile acil durdurma arasındaki fark
Normal durdurma butonları planlı işlemler için kullanılır. Acil durdurma butonları ise tehlike ortaya çıktığında makinenin tasarlanmış acil durdurma işlevini başlatır. Operatör, acil stopun yerini ve etkilediği hareketleri bilmelidir. Acil durdurma, koruyucu kapının veya güvenli çalışma yönteminin yerine geçmez.
Acil durdurma sonrasında tehlikenin nedeni giderilmeli ve yeniden çalıştırmadan önce herkesin güvenli konumda olduğu doğrulanmalıdır. Acil stopu sıfırlamak, çevrimi kendiliğinden başlatmamalıdır. Yeniden başlatma, makinenin normal başlatma prosedürüyle yapılmalıdır. Alarmın kaybolması, arızanın giderildiği anlamına gelmeyebilir.
STO ve bakım için enerji izolasyonu
Bazı hız kontrol cihazlarında bulunan STO — Safe Torque Off işlevi, motorun tork üretmesini önler. Fakat hareketli sistem serbestçe yavaşlayabilir; yerçekimi veya başka enerji kaynakları hareket oluşturabilir. STO elektriksel enerji izolasyonu değildir. Acil stop, normal durdurma ve STO, farklı görevler için tasarlanmış işlevlerdir; hiçbiri tek başına bakım izni sayılmaz.
Beklenmedik çalışma veya enerji boşalması riski bulunan bakım ve müdahalelerde yazılı enerji izolasyon prosedürü uygulanmalıdır. Elektrik, basınçlı hava, hidrolik basınç ve depolanmış mekanik enerji değerlendirilmelidir. Yetkili kişi ilgili kaynakları ayırmalı, prosedüre göre kilitleyip etiketlemeli ve depolanmış enerjiyi güvenli hâle getirmelidir. Çalışmadan önce izolasyonun etkili olduğu doğrulanmalıdır.
Bakım, talaş temizliği ve arıza bildirimi
CNC bakımı kapsamında koruyucular, emniyet işlevleri ve güvenlik açısından önemli parçalar üreticinin belirlediği aralıklarla kontrol edilmelidir. Acil duruş hatası gibi bir alarm tekrar ediyorsa nedeni araştırılmalıdır. Üretimi sürdürmek için arızayı bastırmak veya emniyet devresini atlatmak doğru değildir.
Talaşlar elle toplanmamalı; güvenli duruş ve gerekli enerji kontrolünden sonra uygun fırça, kanca veya talaş toplama ekipmanı kullanılmalıdır. Dönen parça üzerinde ölçüm yapılmamalıdır. Temizlik işlemi de makine içine erişim içerdiğinde ayrı bir risk değerlendirmesi gerektirebilir. Arızalar kaydedilmeli ve bir sonraki kullanıcıya bildirilmelidir.
Emniyet sistemi ve robotlu hücreler
Her endüstriyel sensör veya PLC, personel koruması için uygun değildir. Kapı izleme, güvenli durdurma ve yeniden başlatmayı önleme işlevleri bir bütün olarak tasarlanmalıdır. EN ISO 13849 yaklaşımı, kontrol sistemlerinin güvenlikle ilgili bölümlerinin tasarımı için bir çerçeve sunar. Gerekli güvenlik performansı, uygulamanın risk değerlendirmesine bağlıdır.
Robotik otomasyon bulunan bir hücrede CNC, robot ve parça taşıma sistemi birlikte değerlendirilmelidir. Bir makinenin durması, diğer ekipmanın da güvenli durumda olduğunu göstermez. Hücreye erişim ve yeniden başlatma kuralları bütün sistemi kapsamalıdır.
Havalandırma, sıvı teması ve yangın riski
Metal işleme sıvısı sisi için makine muhafazasına uygun yerel emiş sistemi kullanılmalı ve etkinliği kontrol edilmelidir. Kapı açılmadan önce sisin uzaklaşması için gereken süre, sisteme göre belirlenmelidir. Atölye kapısını açmak, etkili bir sis kontrol sistemi sayılmaz. Cilt teması azaltılmalı ve sıvı kalitesi izlenmelidir. Bu önlemler CNC üretiminin çevresel etkileri açısından da önem taşır; kişisel koruyucu ekipman, kaynağında kontrolün yerini tutmaz.
Yangın önlemleri, işlenen malzemeye, kullanılan sıvıya ve ekipmana uygun olmalıdır. Yanıcı artıklar kontrol altında tutulmalı; söndürme yöntemi tesisin yangın planında belirlenmelidir. Her işleme yangınına aynı söndürücüyle müdahale edilemez. Personel, yangın bildirme ve tahliye düzenini bilmelidir.
Gözetimsiz üretim ve güvenli yeniden başlatma
CNC otomasyonu ve seri üretim her zaman operatörün tezgâh başında bulunmasını gerektirmeyebilir. Gözetimsiz çalışma ancak üreticinin izin verdiği makinelerde; süreç riskleri, arıza izleme ve gerekli yangın önlemleri değerlendirilerek planlanmalıdır. Kapalı kabin, her işin gözetimsiz çalışmaya uygun olduğunu göstermez. Yeni veya değişmiş bir işlemin bu koşullara uygunluğu yeniden değerlendirilmelidir.
İş parçası kontrolü, alarm kayıtları ve bakım geçmişi CNC kalite kontrolünü destekler. Üretim sürecini iyileştirme çalışmalarında güvenlik adımları da korunmalıdır. Bakım sonrası yeniden başlatmadan önce koruyucuların takıldığı, yardımcı araçların kaldırıldığı ve herkesin güvenli konumda olduğu kontrol edilmelidir. Verimlilik hedefi, güvenlik kontrolünün atlanmasını haklı çıkarmaz.