
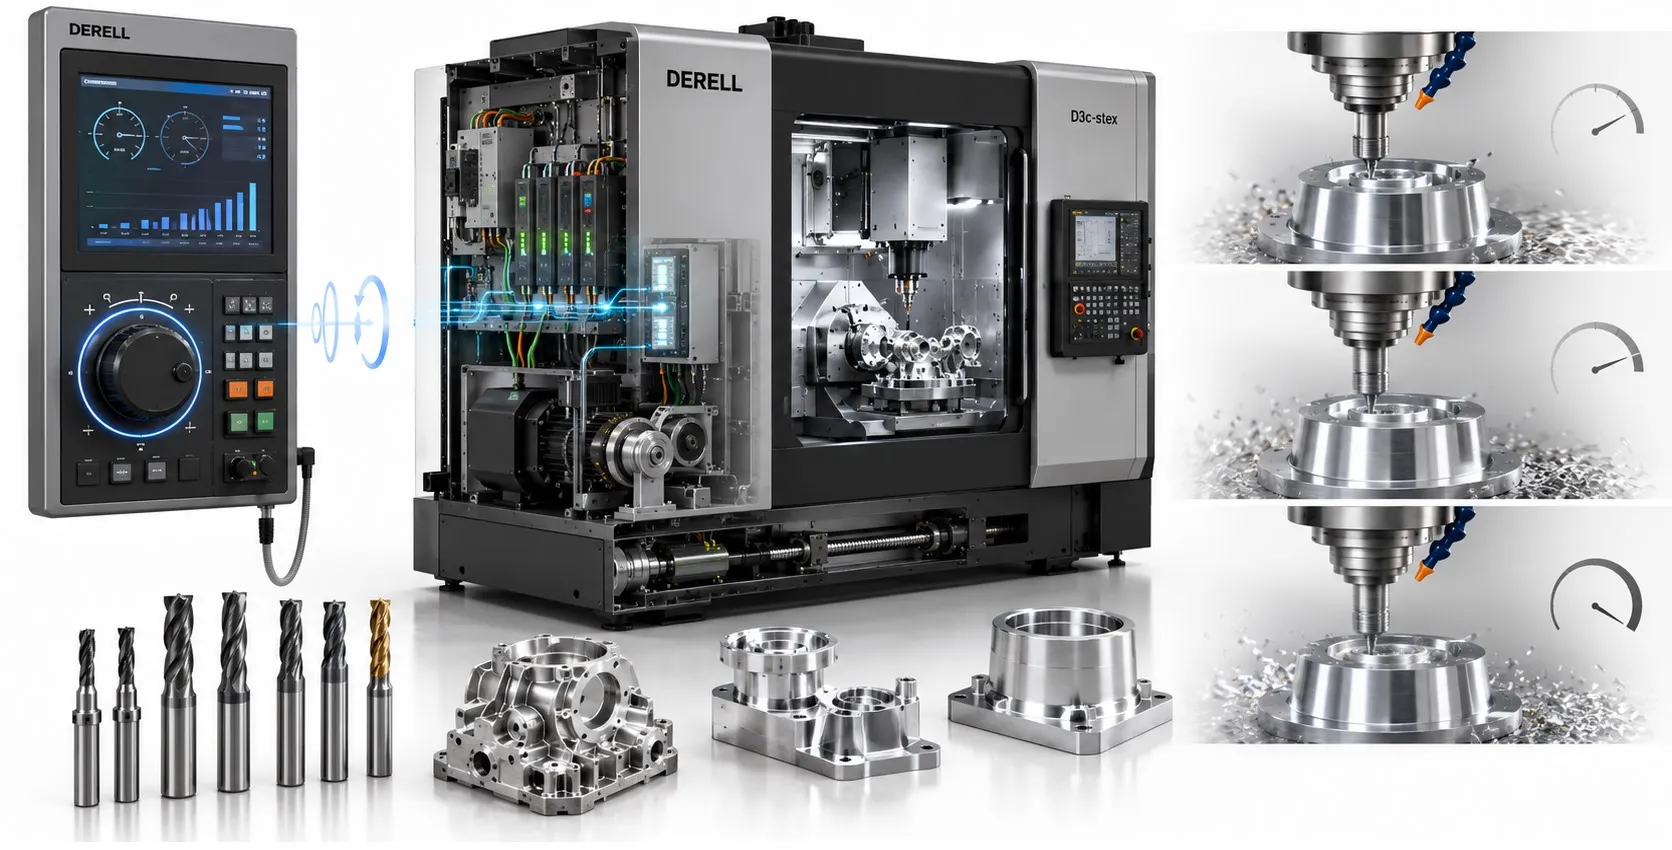
CNC makinelerinin hızı nasıl ayarlanır?
CNC hız ayarı, iş milinin devri ile eksenlerin ilerlemesini işlenecek malzemeye, kesici takıma ve operasyona uygun şekilde belirlemektir. CNC teknolojisinde amaç, parçayı istenen ölçü ve yüzey kalitesinde üretirken takımın çalışma sınırlarını korumaktır. CNC makinelerinin çalışma prensibi bu ayarları program, hareket sistemi ve mekanik yapı üzerinden bir araya getirir. Tek başına yüksek devir, verimli işleme anlamına gelmez.
1. Devir, ilerleme ve kesme hızı arasındaki fark
İş mili devri (n), dakikadaki dönüş sayısıdır ve RPM veya dev/dak ile gösterilir. Frezede genellikle kesici takım, standart tornalamada ise iş parçası döner. Spindle motor ve sürücüsü bu dönüşü sağlar; hangi parçanın döndüğü yapılan operasyona bağlıdır.
İlerleme hızı (vf), takım ile iş parçası arasındaki kontrollü ilerlemenin hızıdır; örneğin mm/dak. Frezelemede diş başına ilerleme (fz, mm/diş), tornalama ve delmede ise sıklıkla devir başına ilerleme (fn, mm/dev) kullanılır. Uygun ilerleme seçimi yüzey kalitesini etkiler; işleme hassasiyeti ayrıca tezgâhın durumu, bağlama ve sıcaklık gibi etkenlere bağlıdır.
Kesme hızı (Vc), kesici ağız ile işlenen yüzey arasındaki çevresel hızdır; çoğunlukla m/dak ile ifade edilir. Çap değiştiğinde aynı devirdeki kesme hızı da değişir. Talaş kaldırma miktarı ise hacim/zaman birimiyle ifade edilen ayrı bir büyüklüktür.
2. Malzeme ve takım verileri nasıl seçilir?
Başlangıç değerleri, işlenen malzemenin tam türüne ve kullanılan kesici takımın üretici verilerine göre seçilir. Alaşım, sertlik, takım kalitesi, kaplama ve geometri birlikte değerlendirilir. Yalnızca “sert malzeme yavaş, yumuşak malzeme hızlı işlenir” kuralı yeterli değildir.
Kesme derinliği, kesme genişliği, takımın dışarıda kalan uzunluğu ve parça bağlama rijitliği de yükü değiştirir. Özellikle karmaşık geometrilerde takımın malzemeye temas oranı yol boyunca değişebilir. Diş başına ilerleme ile gerçek talaş kalınlığı her durumda aynı değildir; uygun değer temas geometrisine göre değerlendirilir.
3. Devir ve ilerleme hesabı
Metrik birimlerle temel ilişki n = (1000 × Vc) / (π × D) şeklindedir. Burada n dev/dak, Vc m/dak, D ise mm cinsindendir. Frezelemede D, kullanılan geometriye göre etkin kesme çapı; tornalamada kesmenin yapıldığı noktadaki parça çapıdır. Özellikle küresel uçlu takımlarda nominal çap ile etkin kesme çapı farklı olabilir.
Frezelemede vf = n × z × fz kullanılır; z ilerleme hesabına katılan kesici diş sayısıdır. Devir başına ilerleme kullanılan tornalama veya delme işleminde ise vf = n × fn bağıntısı geçerlidir. Bu hesaplar, seçilmiş kesme verilerini tezgâhta kullanılacak birimlere dönüştürür.
Eğitim örneği: etkin kesme çapı 10 mm, kesme hızı 100 m/dak, diş sayısı 4 ve diş başına ilerleme 0,03 mm/diş kabul edilsin. Hesaplanan devir yaklaşık 3183 dev/dak, ilerleme ise 382 mm/dak olur. Bu varsayımlar belirli bir malzeme veya takım için çalışma önerisi değildir.
4. Programda S ve F değerleri ne anlama gelir?
CNC programlamasında S adresi iş miliyle ilgili hız değerini, F adresi ise seçili moda göre ilerlemeyi belirtir. Birim sistemi ve aktif çalışma modu kontrol edilmelidir. Örneğin Haas frezelerde G94 dakika başına, G95 devir başına ilerleme modudur. Kodların anlamı ve desteklenmesi kullanılan CNC kontrol sisteminin kılavuzundan doğrulanır.
CAM yazılımında devir, ilerleme ve takım yolu operasyon bazında tanımlanabilir. Uygun son işlemci (post processor), bu operasyonları ilgili tezgâh ve kontrol için NC programına dönüştürür. Programın birimlerini ve hız modlarını doğrulamak, ekrandaki sayıları doğru yorumlamanın parçasıdır.
Tornada sabit devir modu ile sabit kesme hızı modu farklıdır. Örneğin Haas tornalarda G97 sabit devir, G96 sabit kesme hızı modunu seçer. G96 ile çap küçüldükçe istenen devir yükselir; G50 gibi ilgili kontrolün devir sınırlama işlevi, bağlama düzenine uygun üst sınırla kullanılmalıdır. CNC güvenlik önlemleri açısından ayna, çene, iş parçası ve tezgâh sınırları birlikte değerlendirilir.
5. Tezgâh ve sürücü sınırları
Spindle motor seçimi yalnızca azami devre göre yapılmaz; devir aralığındaki güç ve tork da önemlidir. Spindle sürücüsünün seçimi ve yapılandırması motora uygun olmalıdır. Bir hız kontrol cihazının frekans değeri, motor ve aktarım bilgileri olmadan doğrudan iş mili devri olarak okunamaz. Sürücü frekansı ile RPM farklı büyüklüklerdir.
Eksenlerin ulaşabileceği hız ve ivme de takım yolunu sınırlar. Servo motorlar hareket komutlarını uygular; kısa hareketler ve keskin yön değişimleri, programlanan ilerlemeye ulaşılmasını engelleyebilir. Boşta hızlı hareket ile kesme ilerlemesi ayrı işlevlerdir. Rapid hareketin hız ayarı, normal kesme ilerlemesiyle aynı şekilde yorumlanmaz.
6. Override ile yapılan değişiklikler
Operatör panelindeki devir ve ilerleme override ayarları, program değerlerini belirli oranlarda değiştirebilir. Dakika başına ilerleme sabit kalırken devir düşürülürse frezelemede diş başına ilerleme artar. Örnekte devir 2000 dev/dak değerine düşerken ilerleme 382 mm/dak olarak kalırsa fz yaklaşık 0,048 mm/diş olur. Devir düşürmek tek başına takım yükünü azaltmaz.
Aynı örnekte 2000 dev/dak ile 0,03 mm/diş korunacaksa hesaplanan ilerleme 240 mm/dak olur; gerçek kesme hızı da yaklaşık 62,8 m/dak değerine iner. Bu yeni koşullar ayrıca değerlendirilir. Devir başına ilerleme modunda kontrol, devir değişimine bağlı olarak dakika başına ilerlemeyi de değiştirebilir; override davranışı seçili moda ve kontrolün özelliklerine bağlıdır.
7. Soğutma, bakım ve otomatik izleme
Soğutma ve yağlama; ısı, sürtünme ve talaş tahliyesinin yönetilmesine yardımcı olur. Ancak soğutma eklemek otomatik olarak daha yüksek hız kullanmayı haklı çıkarmaz. Uygulama, takım üreticisinin yöntem önerisine uygun olmalıdır. Titreşim veya beklenmedik yük artışında takım tutucu, bağlama ve tezgâh bakımı da incelenir.
Sensörler ve sürücüden gelen yük bilgileri, kesme koşullarının izlenmesinde kullanılabilir. Uygun donanıma sahip sistemlerde CNC otomasyonu ilerlemeyi önceden tanımlanmış sınırlar içinde uyarlayabilir. PLC yardımcı ekipmanları ve izin koşullarını yönetebilir; bu özellikler her CNC tezgâhında standart değildir.
8. Üretimde doğru ayar nasıl doğrulanır?
Yeni bir ayar, ilk parça ve planlı deneme üzerinden doğrulanır. Kalite kontrolünde ölçüler, yüzey, çapak ve takım aşınması birlikte değerlendirilir. Prototip işleme sırasında elde edilen sonuçlar, aynı bağlama ve takım koşullarıyla kayıt altına alınır. İyi görünen bir yüzey, tek başına bütün ölçülerin doğru olduğunu göstermez.
Üretim optimizasyonunda kesme süresinin yanında takım değişimi, duruş ve hatalı parçalar da hesaba katılır. Özellikle seri üretimde ayarın tekrarlanabilirliği önemlidir. Kabul edilen parça başına maliyet, CNC işletme maliyetlerini değerlendirmek için yararlı bir ölçüttür.
Takımı ve parçayı koruyan istikrarlı bir işlem, malzeme kaybını ve yeniden işlemeyi azaltabilir. Bu yaklaşım CNC üretiminin çevresel etkileri açısından da değerlidir. Doğru hız ayarı; kalite, takım ömrü ve üretim süresini birlikte iyileştiren, doğrulanmış bir ayardır.