
Kronometre Nedir?
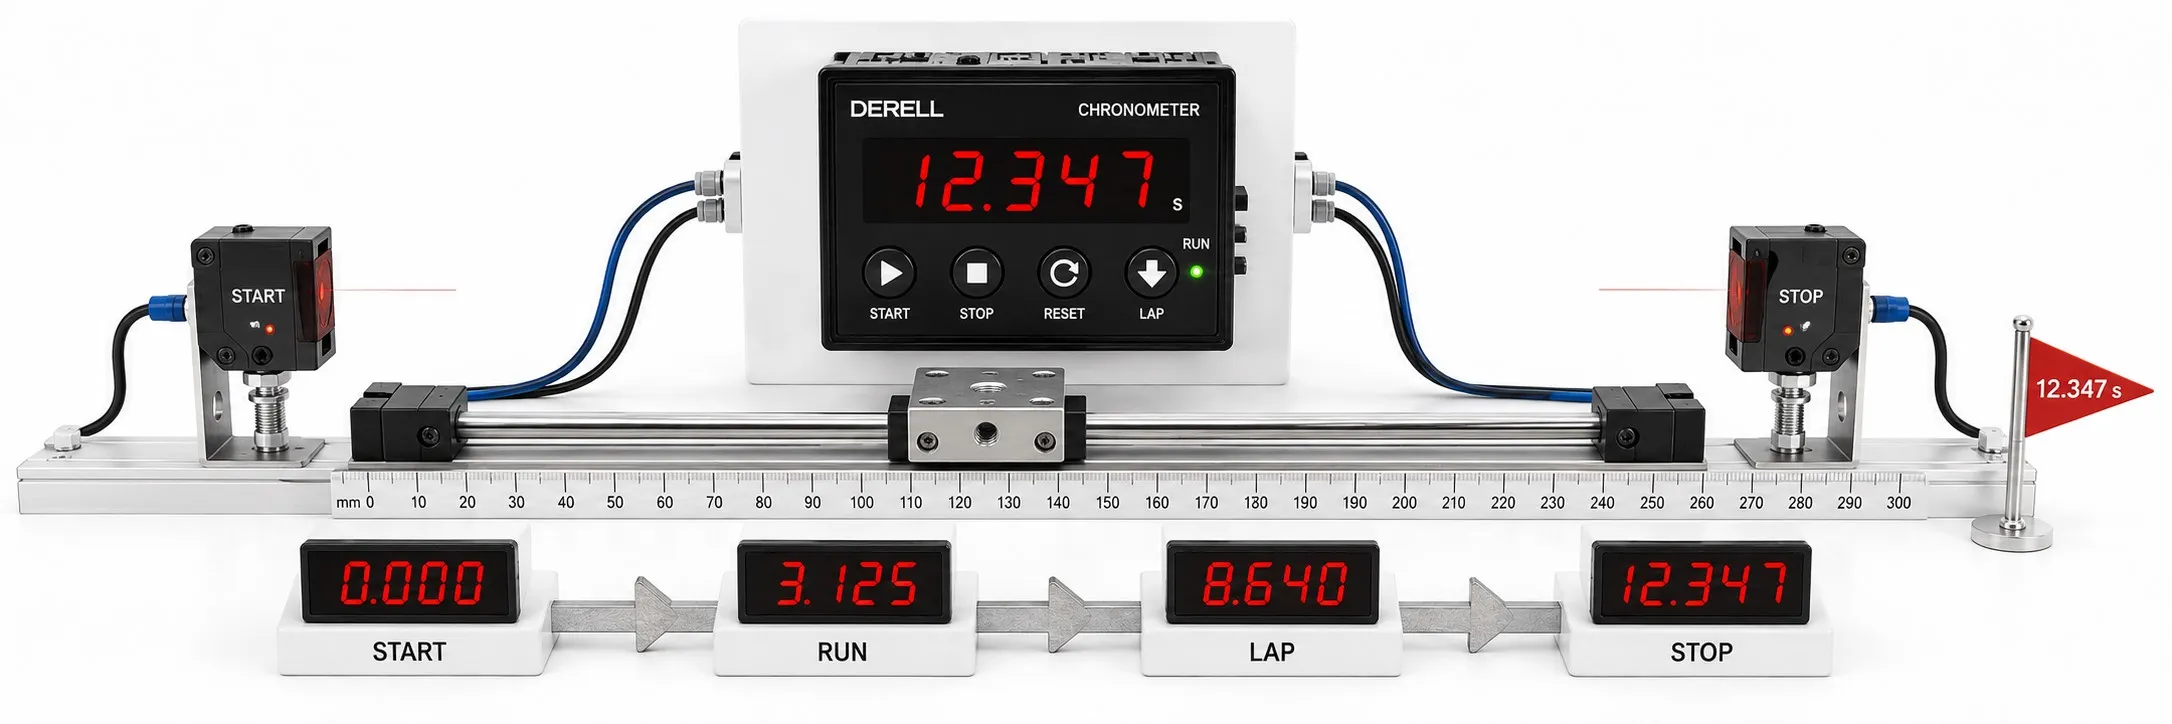
İki olay arasındaki süreyi doğru okumak
Kronometre, belirlenen bir başlangıç ile bitiş arasındaki geçen süreyi ölçen cihazdır. Bir koşunun kaç saniye sürdüğünü, paketleme makinesinin bir çevrimi ne kadar zamanda tamamladığını veya bakım sırasında bir hareketin ne kadar geciktiğini gösterebilir. Günün saatini söylemekten farklı olarak “saat kaç?” sorusuna değil, “bu işlem ne kadar sürdü?” sorusuna cevap verir.
Temel işlem, başlangıç anını referans almak ve o andan itibaren süre biriktirmektir. Ölçüm kullanıcı tarafından tuşla başlatılabileceği gibi uygun endüstriyel cihazlarda harici bir sinyalle de başlatılabilir. Ancak her kronometrede sensör girişi, kayıt belleği veya kontrol çıkışı bulunmaz; bunlar modelin teknik özelliklerinden ayrıca kontrol edilmelidir.
Kronometre, saat, sayaç ve zaman rölesi arasındaki fark
Kronometre ölçer; bir zaman rölesi ise seçilen çalışma biçimine göre süreye bağlı bir çıkış üretir. Örneğin bir motorun çalışmaya başladıktan kaç saniye sonra kararlı hıza ulaştığını kronometreyle gözlemleyebilirsiniz. Motoru bir komuttan beş saniye sonra çalıştırmak ise bir zamanlama ve kontrol görevidir. Tek cihaz bu işlevlerin birkaçını sunabilse de ölçüm ile kumanda aynı işlev değildir.
Gerçek zaman saati (RTC), tarih ve günün saatiyle ilgilidir. Geri sayım, önceden belirlenen süreden sıfıra doğru ilerler. Bir olay sayacı ise ürün veya darbe adedini sayar. Çalışma saati sayacı da çoğunlukla bir makinenin toplam etkin çalışma süresini biriktirir. Bu nedenle ekranda rakam görülmesi, cihazların aynı işi yaptığı anlamına gelmez.
Mekanik ve dijital kronometre nasıl çalışır?
Mekanik kronometrede kurmalı bir mekanizma ve düzenli hareketi sağlayan eşapman, ibrelerin ilerlemesini yönetir. Başlatma, durdurma ve sıfırlama işlemleri mekanik parçalar üzerinden gerçekleştirilir. Dijital kronometrede ise genellikle kuvars osilatör bir zaman tabanı oluşturur; elektronik devre bu düzenli işaretleri sayarak sonucu saniye, dakika ve saat biçiminde gösterir. Osilatörün frekansı, ölçümün dayandığı zaman referansıyla ilişkilidir.
Dijital ekranda daha fazla basamak bulunması, tek başına daha doğru ölçüm yapıldığı anlamına gelmez. Zaman tabanının sapması, kullanım koşulları ve ölçümü başlatıp bitiren olayın nasıl algılandığı sonuç üzerinde etkilidir. Mekanik veya dijital seçimi yapılırken okunabilirlik, gerekli ölçüm aralığı ve beklenen hata sınırı birlikte değerlendirilmelidir.
Başlatma, durdurma, devam ettirme ve sıfırlama
Başlat komutu süre ölçümünü başlatır; durdur komutu o ana kadar biriken değeri tutar. Desteklenen modellerde yeniden başlatma, sayımı kaldığı yerden sürdürür. Böylece yalnızca çalışılan aralıklar toplanabilir. Buna karşılık bir işin molalar ve beklemeler dahil toplam süresi isteniyorsa kronometre bu aralıklarda durdurulmamalıdır.
Sıfırlama, yeni bir ölçüm için ekrandaki sayımı başlangıca döndürür. Ekranın sıfırlanması ile bellekteki kayıtların silinmesi her cihazda aynı işlem değildir. Ölçümden önce tuşların çalışma sırası, yanlışlıkla sıfırlamayı önleyen kilit olup olmadığı ve yeni ölçümün eski kayıtları nasıl etkilediği kılavuzdan öğrenilmelidir.
Tur süresi ile ara süreyi örnekle ayırmak
Tur süresi (lap), birbirini izleyen iki işaret arasındaki süreyi verir. Ara süre (split), ilk başlangıçtan belirli bir işarete kadar geçen toplam süredir. Tur veya ara süre alınırken ana ölçüm, cihazın ilgili işlevi kapsamında çalışmaya devam eder; ekranda bir değerin tutulması her zaman kronometrenin durduğu anlamına gelmez.
Bir üretim işleminin ilk işaretinde 12,46 saniye, ikinci işaretinde başlangıçtan itibaren 25,03 saniye okunuyorsa ikinci ara süre 25,03 saniyedir. İkinci turun süresi ise 25,03 − 12,46 = 12,57 saniye olur. Bu örnekte ara süreler işlemin toplam ilerleyişini, tur süreleri ise ayrı aşamaların ne kadar sürdüğünü gösterir.
Bazı endüstriyel kronometrelerde saniye yerine ondalık dakika kullanılabilir. 1,50 dakika = 90 saniye iken dakika:saniye biçimindeki 1:50 = 110 saniye anlamına gelir. Zaman etüdü kayıtlarını aktarırken birim ve gösterim biçimi mutlaka yazılmalıdır; ondalık dakika, dakika ve saniyenin yan yana yazılması değildir.
Çözünürlük, doğruluk ve insan kaynaklı ölçüm hatası
Çözünürlük, göstergenin ayırt edebildiği en küçük adımdır. Ekranın 0,01 saniyelik adımlarla değişmesi bunu anlatır. Doğruluk, ölçümün referans değere ne kadar yakın olduğunu; tekrarlanabilirlik ise aynı koşullarda elde edilen sonuçların birbirine yakınlığını ifade eder. Birbirine yakın ölçümler, ortak bir sistematik sapma varsa referansa yakın olmayabilir.
Elle ölçümde kullanıcının başlangıç ve bitiş olaylarına verdiği tepki de sonuca girer. Başlangıçta ve bitişte oluşan gecikmelerin her ölçümde birbirini götürdüğü varsayılamaz. Özellikle kısa işlemlerde bu etki, ekrandaki son basamaktan daha belirleyici olabilir. Bir cihaz için “yüzde bir saniye gösteriyor, dolayısıyla hata da yüzde bir saniyedir” denemez.
Editörün notu: İki makine arasındaki çok küçük süre farkını tek bir elle ölçümle kesin sonuç gibi yorumlamayın. Önce başlangıç ve bitiş olaylarını aynı biçimde tanımlayın, ölçümü tekrarlayın ve sonuçların dağılımına bakın. Daha fazla ekran basamağı, belirsiz bir ölçüm yöntemini düzeltmez.
Üretim hattında çevrim süresi nasıl ölçülür?
Önce ölçülecek çevrimin sınırlarını belirleyin. Bir paketleme örneğinde başlangıç “ürünün istasyona gelmesi”, bitiş ise “paketlemenin tamamlanması” olabilir. Başka bir çalışmada iki ardışık ürünün aynı noktadan geçişi ölçülebilir. Bunlar farklı büyüklüklerdir: istasyonda geçirilen süre ile ardışık ürünler arasındaki çıkış aralığı aynı olmak zorunda değildir.
Örnek bir gözlemde işlem 8 saniye, sonraki ürünü bekleme 3 saniye sürüyorsa toplam aralık 11 saniyedir. Yalnızca 8 saniyeyi raporlayıp bunu hattın sürekli ürün çıkış aralığı olarak sunmak kapasite hesabını yanıltır. Bekleme, malzeme eksikliği ve plansız duruşlar ayrıca kaydedilirse otomasyonda verimlilik değerlendirmesi daha anlamlı olur.
Ölçümü birkaç kez aynı yöntemle tekrarlayın; ölçüm sayısını, ortalamayı, en kısa ve en uzun süreyi kaydedin. Ayar değişikliği, ürün tipi ve gözlenen duruş nedenlerini de not edin. Olağan dışı bir sonucu açıklamasız silmek yerine nedenini belirtin. Bu kayıtlar, tek bir “en iyi süre”den daha yararlı bir karşılaştırma sağlar.
Elle ölçüm ne zaman yetmez?
Kısa ve sık tekrarlanan olaylarda, insanın tuşa basması yerine fotosel gibi bir algılayıcıyla başlatılan ölçüm tercih edilebilir. Bir karşılıklı fotosel belirli geçiş noktasını tanımlayabilir; uygun bir PLC de başlangıç ve bitiş olayları arasındaki süreyi kaydedebilir. Burada hangi sinyal kenarının kullanılacağı ve ürünün hangi bölümünün algılanacağı açıkça belirlenmelidir.
Otomatik tetikleme de hatasızlık garantisi değildir. Sensör tepki süresi, giriş filtresi, girişlerin güncellenmesi, programın çalışma çevrimi ve kullanılan zaman tabanı birlikte değerlendirilir. Kısa darbeler standart giriş işleme düzeninde kaçırılabilir. Yüksek zaman çözünürlüğü gerektiğinde donanımsal yakalama veya zaman damgalama gibi olanakların ilgili cihazda gerçekten bulunup bulunmadığı araştırılmalıdır.
Daha basit uygulamalarda akıllı röle kullanılabilir; ancak zamanlama ve lojik işlevlerinin çözünürlüğü ve veri saklama davranışı modele bağlıdır. Süre sonunda bir çıkışı çalıştırmak isteniyorsa gecikmeli açma veya gecikmeli kapanma işlevi ayrıca seçilir. Bir kronometrenin ekranda süre göstermesi, bu kontrol işlevlerine sahip olduğunu göstermez.
Seçim, kayıt ve kalibrasyonda nelere bakılır?
Seçimi ölçülecek en kısa süre, kabul edilebilir hata ve en uzun kayıt süresi üzerinden yapın. Ardından tur belleği kapasitesini, ekranın okunmasını, tuşların kullanımını ve çalışma ortamına uygunluğu değerlendirin. Harici tetikleme gerekiyorsa giriş özelliklerini; veriler saklanacaksa bellek dolduğunda, sıfırlamada ve enerji kesildiğinde ne olduğunu kontrol edin. Bu davranışlar bütün modeller için aynı değildir.
Kalibrasyon, cihazın gösterdiği değerin uygun referansla karşılaştırılarak sapmasının ve ölçüm belirsizliğinin belirlenmesidir; cihazın ayarlanmasıyla aynı işlem değildir. Kontrol aralığı kullanım sıklığına, gerekli toleransa, önceki sonuçlara ve üretici önerilerine göre belirlenir. Başka bir sıradan kronometreyle yan yana çalıştırmak kaba bir tutarlılık kontrolü sağlayabilir; tek başına izlenebilir kalibrasyonun yerine geçmez.
İlgili konular
Ölçülen süreye göre bir sistemi yönetmek için programlanabilir zaman rölesi ve zamanlama devresi oluşturma konuları birlikte okunabilir. İşlev adlarını ayırmak için zaman rölesi ile zamanlayıcı arasındaki fark açıklaması yararlıdır.
Cihaz seçiminin ardından zaman rölesi seçimi ve kurulumu, zaman ayarları ve arıza tespiti sayfaları uygulamayı tamamlar. Kontrol cihazlarını karşılaştırmak için zaman röleleri ve fiyatları bölümüne geçebilirsiniz.
Kaynaklar
NIST: Stopwatch and Timer Calibrations, 2009. Kronometre özellikleri, kalibrasyon yöntemleri ve ölçüm izlenebilirliği.
NIST: SOP 24, Calibration of Stopwatches and Timing Devices. İnsan tepkisi, çözünürlük ve ölçüm belirsizliği.
Seiko S058 kullanım kılavuzu. Başlatma, durdurma, tur, ara süre ve bellek işlevlerine bir model örneği.
Seiko S05A endüstriyel kronometre kılavuzu. Ondalık zaman gösterimi ve üretim ölçümü örneği.
Omron: Zaman rölelerine genel bakış. Süreye bağlı kontrol çıkışının temel işlevi.
Omron: PLC giriş/çıkış güncellemesi ve çevrim süresi. Otomatik tetiklemede giriş işleme zamanının önemi.