
Endüstriyel üretimde ağırlık ölçme nasıl gerçekleştirilir?
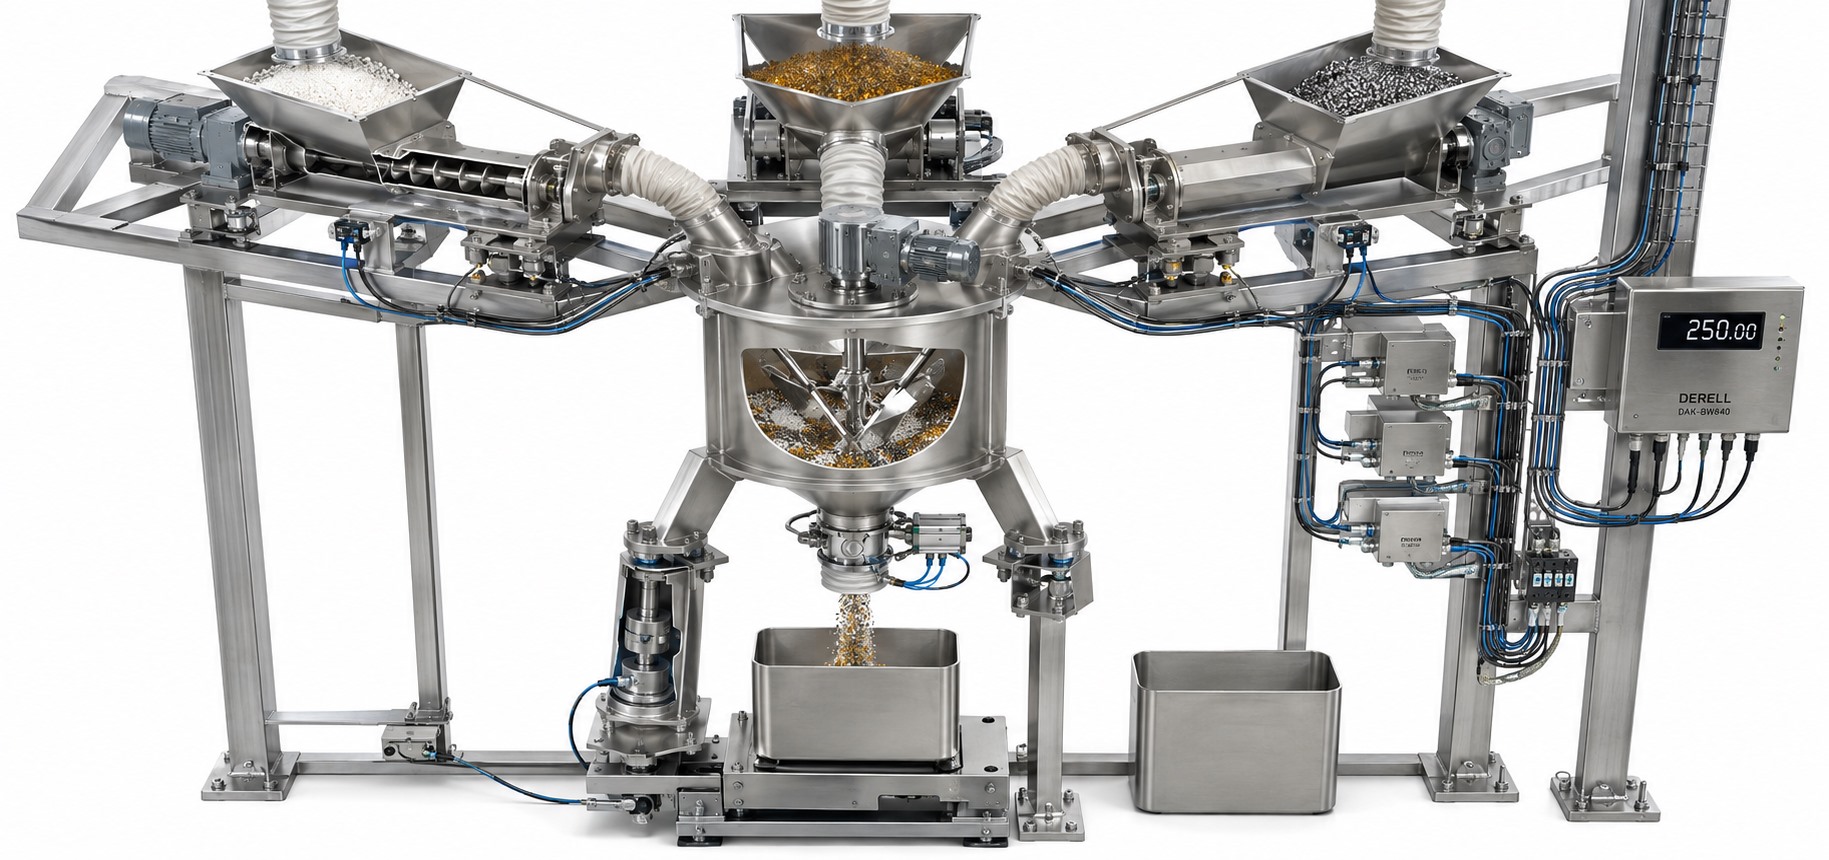
Ölçümden dozaja: tartımı üretim sürecine bağlamak
Herkese selamlar. Üretimde tartımın işi, yalnızca ekranda kilogram göstermek değildir. Bir tankın dolumunu durdurabilir, reçetedeki bileşenleri sırayla dozajlayabilir veya banttan geçen paketin uygunluğunu belirleyebilir. Günlük dilde ağırlık dediğimiz kg değeri aslında kütle bilgisidir; tartım sistemi bunu yükün oluşturduğu kuvvet üzerinden belirler. Başlangıçta hedef miktar, kabul toleransı ve çevrim süresi birlikte tanımlanmalıdır.
Mekanik yapı ve ölçüm elektroniği
Tank, silo veya platform uygulamalarında yük hücresi sık kullanılan ölçüm elemanıdır. Yük hücresinin çalışma prensibi, mekanik yükün elektriksel ölçüme dönüştürülmesine dayanır. Ağırlık sensörü seçimi yapılırken ürünün yanında tankın kendi kütlesi, yük dağılımı, darbe ve çevre koşulları da hesaba katılır. Nominal kapasiteyi büyütmek, tek başına daha iyi doğruluk sağlamaz.
Ölçülen yük, tasarlanan taşıyıcılar üzerinden sensörlere aktarılmalıdır. Sert borular, gergin hortumlar veya platforma temas eden bir parça yükün bir bölümünü başka yere taşıyabilir. Bu nedenle mekanik temas, yan kuvvet ve boru bağlantıları kontrol edilir; prosesle uyumlu esnek bağlantılar gerektiğinde mühendislik hesabıyla seçilir. Tartı doğru görünse bile dolu ve boş tankta boruların etkisi değişebilir.
Yaygın strain gauge yük hücrelerinde direnç değişimleri Wheatstone köprüsü ile okunur. Ham köprü çıkışı genellikle mV/V olarak tanımlanır; uygun besleme ve tartım elektroniği gerektirir. Tartım transmitteri bu sinyali işler ve cihazın özelliğine göre 4–20 mA veya 0–10 V çıkışa dönüştürebilir. Bu durumda analog giriş ölçeklendirilir; dijital bağlantıda ise değer ve durum bilgileri okunur. PLC, dolum sırasını ve vana ya da besleyici komutlarını yürütür.
Editörün notu: Ham mV/V çıkışlı bir yük hücresini sıradan 4–20 mA girişine doğrudan bağlamak yaygın bir hatadır. Özel tartım modülü veya uygun transmitter gerekir. Ayrıca dara almak, kalibrasyon yapmak değildir; kabın kütlesini çıkarmak ölçüm zincirinin doğruluğunu kanıtlamaz.
Partili dolum ve sürekli besleme
Partili dolumda kaba besleme ve ince besleme kullanılabilir: önce hızlı dolum yapılır, hedefe yaklaşınca akış azaltılır. Vidalı besleyicide frekans invertörü motor hızını değiştirebilir; sıvıda uygun vana düzeni kullanılabilir. Komuttan sonra düşmeye devam eden malzeme, uçuşta kalan miktar olarak hesaba katılır. Örneğin 20 kg hedefte, son kesmeden sonra 60 g daha geliyorsa 19,94 kg kesme eşiği bir deneme başlangıcı olabilir. Bu değer gerçek ürünle, farklı akış koşullarında doğrulanmalıdır.
Sürekli bant tartımında kilogram değeri tek başına debiyi vermez. Birim bant uzunluğundaki net malzeme kütlesi, ölçülen bant hızıyla çarpılır; hız bilgisi uygun bir artımlı enkoder veya hız sensöründen alınabilir. Örnek olarak 12 kg/m yük ve 0,5 m/s hız, 6 kg/s yani 21,6 t/saat debi eder. Bant sıfırı, etkin tartım uzunluğu ve hız ölçümü bu hesabın temelidir.
Ağırlık kaybı esaslı beslemede haznenin zamana göre kütle azalması kullanılır; hazne yeniden doldurulurken kontrolörün dolum geçişini ayrıca yönetmesi gerekir. Hedef debiye göre hız ayarlanan uygulamalarda PID kontrol kullanılabilir. Her tartım işlemi PID gerektirmez: eşiklerle yönetilen bir partili dolum farklı bir kontrol düzenidir. Filtreleme dalgalanmayı azaltırken gecikmeyi de artırabilir; ayar gerçek çevrimde değerlendirilir.
Hareketli ürünlerde kalite kontrolü
Duran platform tartımıyla hareketli paket kontrolü aynı ölçüm koşullarına sahip değildir. Dinamik ölçümde ürün aralığı, bant hızı, titreşim ve paket kararlılığı sonucu etkiler. Tartım bölümü ölçüm sırasında tek paketi desteklemeli; ayırıcı mekanizma ilgili paketi zamanında uzaklaştırmalıdır. Otomatik ağırlık kontrolü, kabul aralığıyla birlikte ret işlemi ve ret doğrulaması tasarlandığında üretim kontrolüne katkı verir.
Ekrandaki küçük basamak değeri doğruluk garantisi değildir. Hassas terazi ve kantarların doğruluğu, tekrarlı ölçümler ve uygun referanslarla değerlendirilir. Dinamik kabul denemesinde aynı referans paket gerçek hat hızında tekrar geçirilir; ortalama sapma ve dağılım birlikte incelenir. Ağırlık standartları ve izlenebilir referans kütleler ölçümün dayanağıdır. Otomatik gravimetrik dolum için OIML R 61 teknik bir başvuru kaynağıdır; proses toleransı belirlemek tek başına mevzuat uygunluğunu göstermez.
Haberleşme, kayıt ve üretim kararları
Cihaz Modbus destekliyorsa register adresi, veri tipi, ölçek ve bayt sırası kılavuzdan kontrol edilir. RS-485 elektriksel arayüzdür; Modbus ise veri alışverişini tanımlar. Ölçüm geçerliliği, kararlılık ve cihaz hatası kilogram değeriyle birlikte işlenmelidir. Haberleşme kesildiğinde son değerin hâlâ güncelmiş gibi kullanılmaması için zaman aşımı ve uygun duruş davranışı belirlenir.
SCADA operatöre trend ve alarm gösterebilir; ERP tarafına parti tüketimi veya stok hareketi aktarılabilir. Ağırlık verilerinin toplanması sırasında net miktar, reçete, parti numarası, zaman ve ölçüm durumu birlikte tutulur. Uygun bir veri kaydedici de bu işin bir parçası olabilir. Hızlı dolum kararı yerel kontrolörde yürütülür; raporlama sisteminin gecikmesi dolum çevrimini belirlememelidir.
Kazancı ve bakım ihtiyacını ölçmek
Faydayı gerçek kayıtlarla değerlendirin: ortalama fazla dolum, hatalı paket oranı, çevrim süresi ve duruş nedenleri izlenebilir. Tamamen örnek olarak, 25.000 pakette ortalama fazla dolumun paket başına 4 g azalması günlük 100 kg malzeme farkı oluşturur. Bu hesap ölçülebilir malzeme tasarrufunu gösterir; aynı iyileşme her hatta gerçekleşmez. Sıfır kayması veya tekrarlanabilirlik bozulduğunda önce ürün birikimi, mekanik temas, kablo ve bağlantılar incelenir; bakım ve kalibrasyon aralığı kullanım koşullarına göre belirlenir.