
Spindle motor ve sürücüsü nedir?
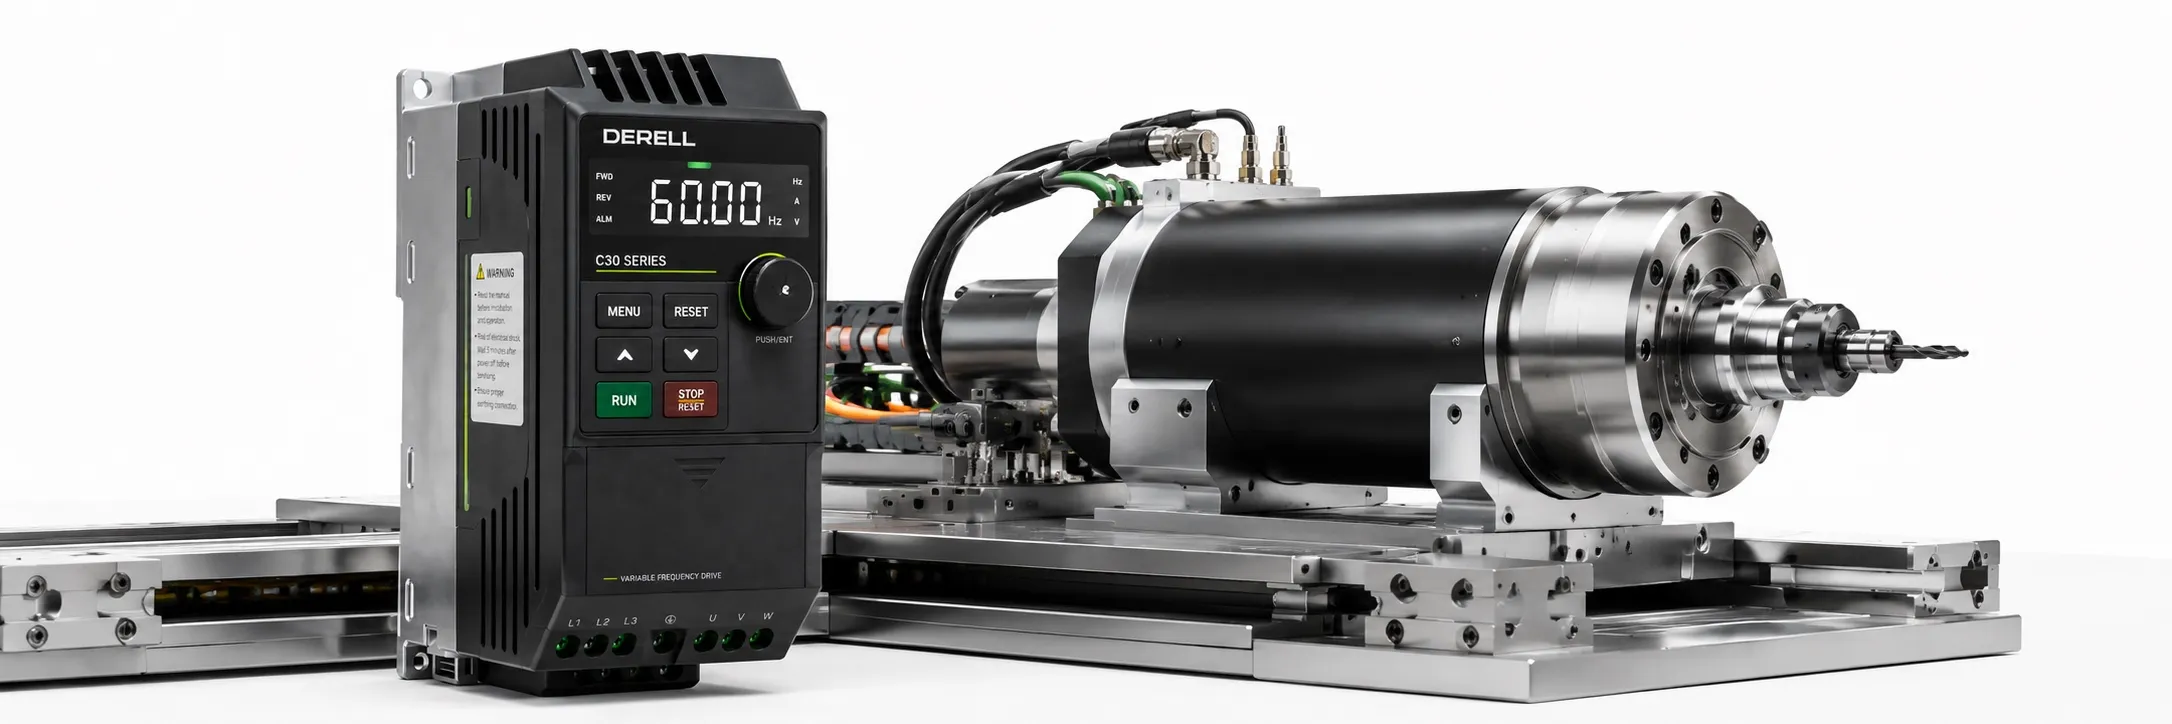
Spindle Motor ve Sürücüsü Nedir?
Spindle motor, CNC tezgâhları, freze, torna, taşlama ve benzeri işleme sistemlerinde kesici takımı veya iş parçasını gerekli hız ve torkta döndürmek için kullanılan motordur. Spindle uygulamalarında yalnızca güç değil; çalışma devir aralığı, hız kararlılığı, düşük titreşim, rulman düzeni ve termal davranış da önemlidir. Yüksek devirli modeller yaygındır; ancak her spindle uygulamasının önceliği en yüksek devir değildir.
Spindle, Spindle Motoru ve Sürücü Arasındaki Fark
Spindle, kesici takımın, aynanın veya iş parçasının bağlandığı hassas döner mil sistemidir. Mil, rulmanlar, gövde ve bağlantı düzeni bu mekanik yapının parçalarıdır. Spindle motoru dönme hareketini üretir; spindle sürücüsü ise motorun elektriksel beslemesini ve kontrolünü yönetir. Motor, spindle gövdesine entegre olabilir veya mili kayış, kaplin ya da dişli üzerinden döndürebilir. Bu nedenle piyasada birlikte anılsalar da üç terim aynı parçayı ifade etmez.
Spindle Motorunda Devir, Güç ve Tork
Spindle sistemleri, uygulamaya göre birkaç bin devir/dakikadan çok daha yüksek hızlara kadar çalışabilir. Milin dönüş hızı RPM ile ifade edilir. Küçük çaplı takımlarda gerekli kesme hızına ulaşmak için yüksek devir gerekebilir; büyük takımlarda veya ağır kesme işlemlerinde ise daha düşük devirde yeterli tork önem kazanır. Maksimum devir ve kW değeri, tek başına işleme kapasitesini göstermez.
Motorun nominal devri, maksimum devri, tork-devir eğrisi, nominal gerilimi, nominal akımı, nominal frekansı ve çalışma rejimi birlikte değerlendirilmelidir. Motorlu spindle'larda asenkron veya senkron motor kullanılabilir. Ayrıca hava veya sıvı soğutma, rulman yapısı, takım bağlantısı ve salgı hassasiyeti uygulamaya uygun olmalıdır. Yüksek devirde belirtilen gücün, düşük devirde de aynen kullanılabileceği varsayılmamalıdır.
Spindle İnverteri Nasıl Çalışır?
Spindle inverteri veya spindle VFD, motorun hızını ve çalışma davranışını kontrol eden elektronik sürücüdür. Yaygın AC beslemeli bir frekans sürücüsünde şebeke enerjisi önce doğrultularak DC ara devreye aktarılır. İnverter katı, bu enerjiden motor için frekansı ve gerilimi kontrol edilen çıkış üretir. Bu dönüşüm, AC giriş → doğrultucu → DC ara devre → inverter → motor şeklinde özetlenebilir.
Çoğu modern sürücü, güç yarı iletkenlerini PWM yöntemiyle anahtarlayarak motoru besler; çıkış gerilimi şebekedeki gibi saf sinüs değildir. Sürücünün oluşturduğu elektriksel frekans ile mil devri arasındaki ilişki motorun kutup sayısına ve motor tipine bağlıdır. Asenkron motorlarda yükle değişen kayma da bulunur. Bu yüzden ekranda görülen Hz değeri, tek başına ölçülmüş gerçek mil devri değildir.
CNC veya PLC, Spindle Hızını Nasıl Belirler?
Spindle için hız veya frekans referansı, sürücünün panelinden ya da modelin desteklediği 0–10 V, 4–20 mA, önceden tanımlı dijital hızlar ve haberleşme arayüzlerinden verilebilir. PLC veya CNC kontrolörü bu arayüzlerden uygun olanını kullanır. Çalıştırma, durdurma, yön ve hız komutları ayrı girişlerden veya aynı haberleşme bağlantısından yönetilebilir. Yön değiştirme işlevi, spindle ve takım bağlantısının izin verdiği koşullarda kullanılmalıdır.
Örnek: Analog giriş 0–10 V = 0–400 Hz olarak ölçeklendirilmişse, 5 V sinyal 200 Hz referans anlamına gelir. Bu yalnızca ölçeklendirme örneğidir; motor için uygun ayar olduğunu göstermez. Referans, istenen değerdir; gerçek hız ölçümü değildir. Hızlanma rampası, akım sınırlaması ve motor yükü nedeniyle anlık mil hızı verilen komuttan farklı olabilir.
Her VFD, Her Spindle Motoru Çalıştırabilir mi?
Hayır. Aynı kW değerine sahip olmak, motor ile sürücünün uyumlu olduğunu kanıtlamaz. Sürücü; motor tipini, nominal gerilimi, nominal akımı, gerekli çıkış frekansını ve yük karakteristiğini desteklemelidir. Örneğin motorun ihtiyaç duyduğu 400 Hz çıkış, sürücünün kullanılacak kontrol modunda sağlanabilmelidir. Sürücünün V/F modundaki frekans sınırı ile vektör kontrolündeki sınırı farklı olabilir.
V/F eğrisi, motor etiket bilgileri, minimum ve maksimum hız sınırları ile hızlanma-yavaşlama süreleri üretici verilerine göre ayarlanmalıdır. Ortam sıcaklığı ve anahtarlama frekansına bağlı akım düşümleri de seçimde dikkate alınır. Başka bir spindle'ın parametrelerini olduğu gibi kopyalamak doğru bir devreye alma yöntemi değildir.
Kontrol, Koruma ve Frenleme İşlevleri
Sürücünün modeline göre vektör kontrolü, akım sınırlama, hızlanma-yavaşlama rampaları, aşırı akım ve aşırı gerilim koruması, motor termal izlemesi ve hata teşhisi bulunabilir. Doğru eşleştirme ve ayarlar, daha kontrollü hızlanmaya ve yük değişimlerinde daha kararlı çalışmaya yardımcı olur. Ancak elektriksel korumalar; rulman, takım tutucu, balans veya soğutma sorunlarının tamamını tespit edemez.
Yüksek devirli spindle durdurulurken dönen sistemin enerjisi sürücünün DC ara devresine geri akabilir. Çok kısa yavaşlama süresi aşırı gerilim hatasına neden olabilir. Uygulamaya göre daha uzun rampa, uygun fren kıyıcısı ve fren direnci veya rejeneratif çözüm gerekebilir. Frenleme donanımı ve duruş süresi, sürücünün ve mekanik sistemin sınırlarına göre belirlenmelidir.
Enkoder Geri Beslemesi Ne İşe Yarar?
Enkoder, dönme hareketine ilişkin geri besleme sağlar; uygun sistemde bu bilgiyle gerçek hız ve açısal konum izlenebilir. Kapalı çevrim hız kontrolü, spindle orientasyonu, takım değiştirme ve senkron işleme bu bilgiden yararlanabilir. Enkoderin motor üzerinde mi yoksa doğrudan spindle milinde mi bulunduğu, özellikle kayışlı sistemlerde değerlendirilmelidir. Enkoderin bulunması tek başına C ekseni veya rijit kılavuz çekme yeteneği sağlamaz; CNC, sürücü, geri besleme arayüzü ve mekanik yapı birlikte uyumlu olmalıdır.
Soğutma ve Mekanik Yapı Neden Önemlidir?
Spindle motorunun ürettiği ısı, rulman sıcaklığı ve milin termal uzaması işleme hassasiyetini etkileyebilir. Hava veya sıvı soğutma, üreticinin belirttiği çalışma koşullarını sağlamalıdır. Gövde soğutması, kesme bölgesine verilen soğutma sıvısıyla aynı işlevi görmez. Rulman durumu, radyal salgı, balans, takım tutucu temizliği ve montaj rijitliği de yüzey kalitesini etkiler; sürücü ayarı bu mekanik sorunları tek başına gideremez.
Uygun bir sistem için motor, inverter, mekanik spindle, rulmanlar, soğutma ve gerektiğinde enkoder birlikte değerlendirilmelidir. Spindle motor seçimi sırasında kullanılacak takım, malzeme ve işleme devri belirlenmeli; motorun kullanılabilir torku ve sürücünün yetenekleri bu ihtiyaçlarla karşılaştırılmalıdır. Doğru seçim ve parametreleme, kararlı devir kontrolünü ve farklı işleme koşullarına uyumu destekler.
İlgili Konular ve Ürün Kategorileri
+ Spindle Motor ve Sürücüler Ana Sayfası
+ Hız Kontrol Cihazları Ana Sayfası
+ Spindle Aksesuarları ve Teknik Bilgiler
+ Spindle Motor Alırken Nelere Dikkat Edilmeli?
+ Spindle Sürücüsü Alırken Nelere Dikkat Edilmeli?
+ Spindle Motor ve Sürücü Fiyatları
+ DERELL PLC ve Akıllı Röleler
+ İkinci El Spindle Motor ve Sürücüler
Teknik Referanslar
ABB — Değişken hızlı sürücünün çalışma prensibi
GMN — Spindle motor tipleri, güç ve tork özellikleri
GMN — Spindle sürücü sistemleri ve enkoderli kontrol
GMN — Motor ve rulman soğutması
Üretici sayfalarında verilen frekans, devir ve soğutma değerleri ilgili ürünlere aittir. Uygulamada motorun ve sürücünün tam modeline ait teknik belgeler esas alınmalıdır.